2026-10-08
সীমিং রোলার চাপের একটি 0.02 মিমি পার্থক্য একটি 500 cpm টিনের ক্যান লাইনকে 3 শতাংশ ফুটো হারে পরিণত করতে পারে। টিন ক্যান মেকিং মেশিন শব্দগুচ্ছের পেছনের এটাই বাস্তবতা: এটি একটি একক নয় বরং গঠন, ঢালাই, আবরণ, নেকিং এবং সিমিং স্টেশনগুলির একটি চেইন যা অবশ্যই সহনশীলতাকে ধরে রাখতে হবে। ব্যবহারিক উপসংহার সহজ. দামের তুলনা করার আগে, আপনার আসল পণ্যের মিশ্রণের সাথে মেশিনের রেট করা ক্যান ব্যাস পরিসীমা, টিনপ্লেট পুরুত্বের উইন্ডো, সীমের মান নিয়ন্ত্রণ এবং পরিবর্তন পদ্ধতির তুলনা করুন।
এই নিবন্ধটি ব্যাখ্যা করে যে প্রতিটি পর্যায় কি করে, কোন মেশিন কনফিগারেশন কোন আউটপুট লক্ষ্যের সাথে মেলে এবং যেখানে ক্রেতারা প্রায়শই ইনস্টলেশনের পরে অর্থ হারায়।
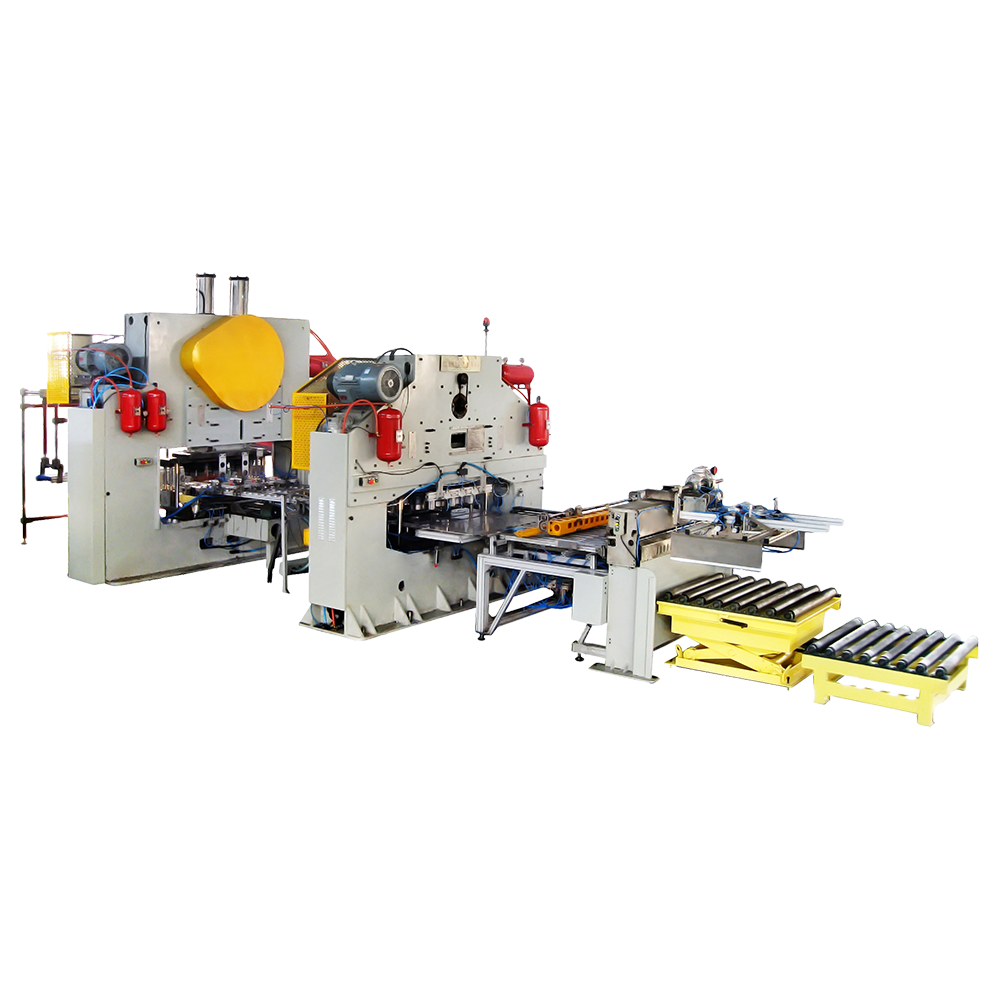
একটি টিনের ক্যান তৈরির যন্ত্রটি ক্রিয়াকলাপের একটি ক্রম কভার করে যা একটি ফ্ল্যাট টিনপ্লেট কয়েল দিয়ে শুরু হয় এবং একটি সিল করা, পরীক্ষিত ক্যান দিয়ে শেষ হয়। প্রতিটি পর্যায় একটি সহনশীলতা যোগ করে যা পরবর্তী পর্যায়ে অবশ্যই শোষণ করতে হবে। যদি শরীরের ব্যাস 0.05 মিমি দ্বারা প্রবাহিত হয়, তবে সিমিং স্টেশনটি এখনও সীমটি বন্ধ করতে পারে, তবে ওভারল্যাপটি অসম হয়ে যায় এবং ফুটো হওয়ার ঝুঁকি বেড়ে যায়।
মেশিনের রেট করা গতি শুধুমাত্র উপযোগী যদি আপস্ট্রিম এবং ডাউনস্ট্রিম সরঞ্জাম এটি মেলে। একটি 300 cpm ওয়েল্ডার একটি 150 cpm সীমার খাওয়ালে একটি বাফার সমস্যা তৈরি হবে, উৎপাদন লাভ নয়।
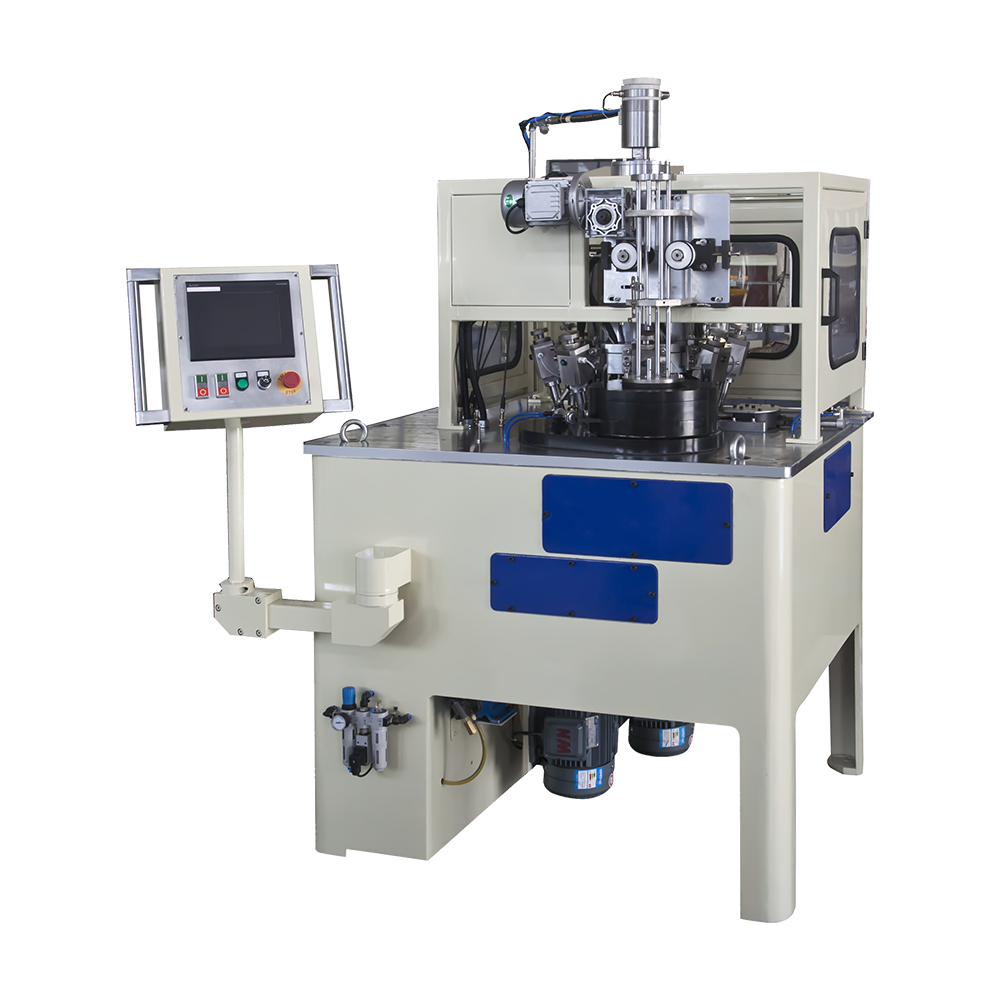
একক-স্টেশন মেশিনগুলি একবারে একটি অপারেশন করে, সাধারণত কম-ভলিউম বা অনিয়মিত ক্যান আকারের জন্য। থ্রি-স্টেশন কম্বাইনারগুলি একটি ফ্রেমে নেকিং, ফ্ল্যাঞ্জিং এবং সিমিংকে একত্রিত করে, যা মেঝেতে স্থান এবং পরিচালনার ক্ষতি হ্রাস করে। ফোর-স্টেশন কম্বাইনারগুলি বিডিং বা দ্বিতীয় ফ্ল্যাঞ্জিং ধাপ যুক্ত করে এবং উচ্চ গতিতে পানীয় এবং খাবারের ক্যানের জন্য সাধারণ।
একটি খাদ্য বা পানীয় লাইনের জন্য, একটি তিন-স্টেশন কম্বাইনার প্রায়শই ব্যবহারিক সূচনা বিন্দু। এটি ড্রাইভ এবং টুলিংয়ের উপর নির্ভর করে প্রায় 52 মিমি থেকে 200 মিমি ব্যাস এবং গতি 120 থেকে 300 সিপিএম হতে পারে।
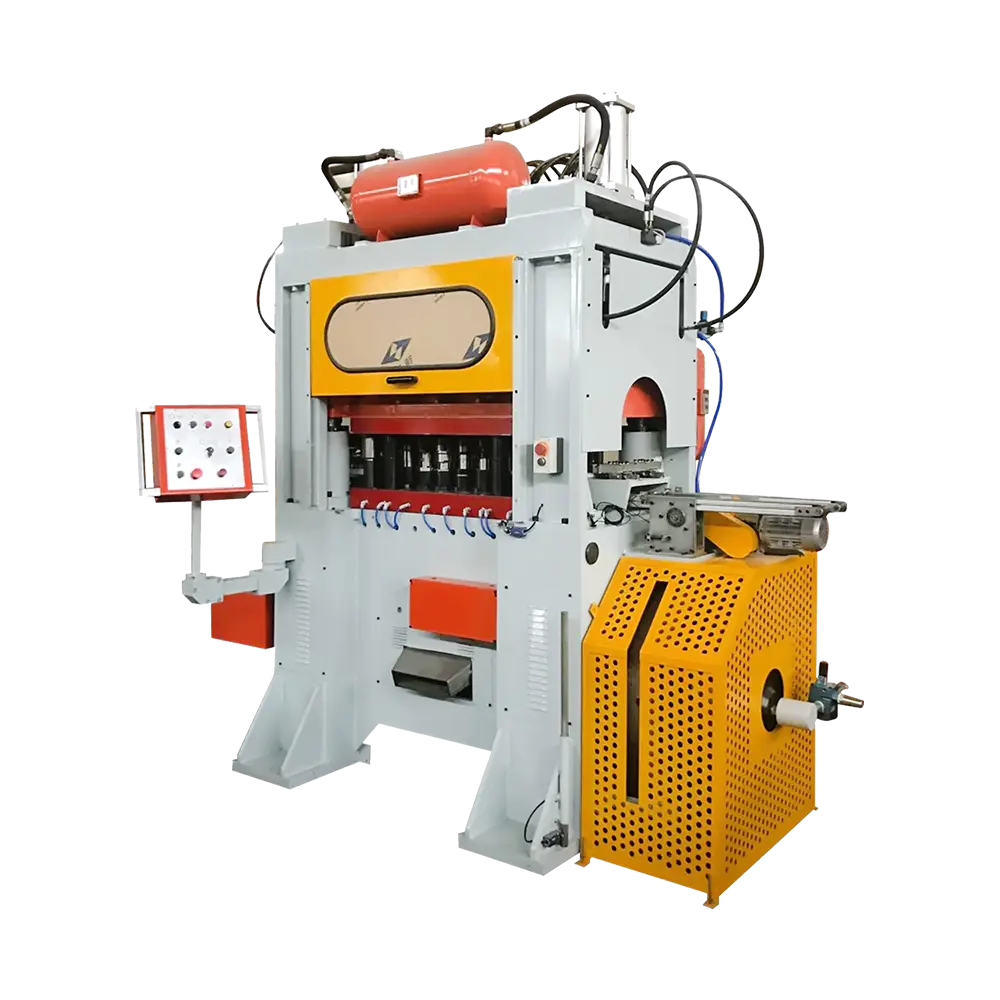
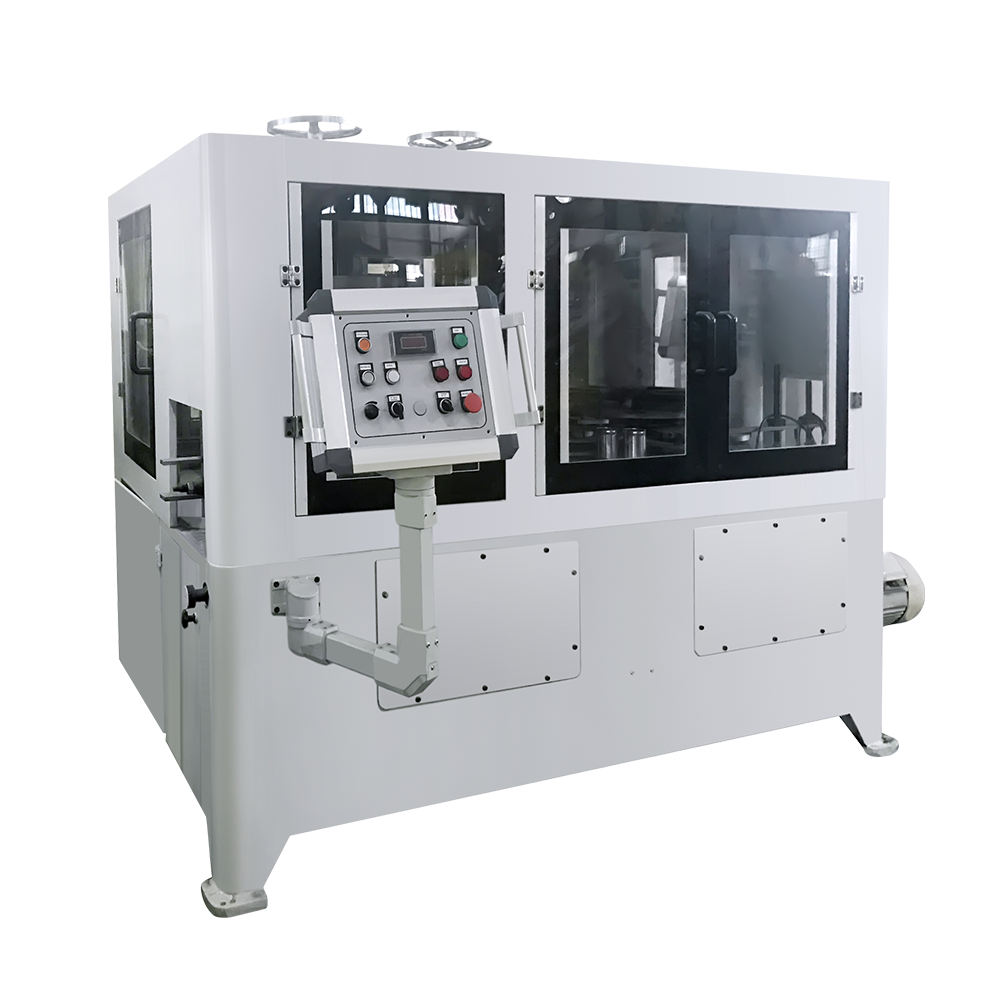 স্বয়ংক্রিয় নেকিং ফ্ল্যাঞ্জিং বিডিং কম্বিনেশন মেশিন তৈরি করতে পারে খাদ্য ও পানীয় স্বয়ংক্রিয় নেকিং, ফ্ল্যাঞ্জিং এবং বিডিংয়ের জন্য বিভিন্ন ধরনের ক্যান মাপের জন্য একাধিক মাথা এবং গতির কনফিগারেশনের জন্য সরঞ্জাম লাইন করতে পারে। পণ্য দেখুন →
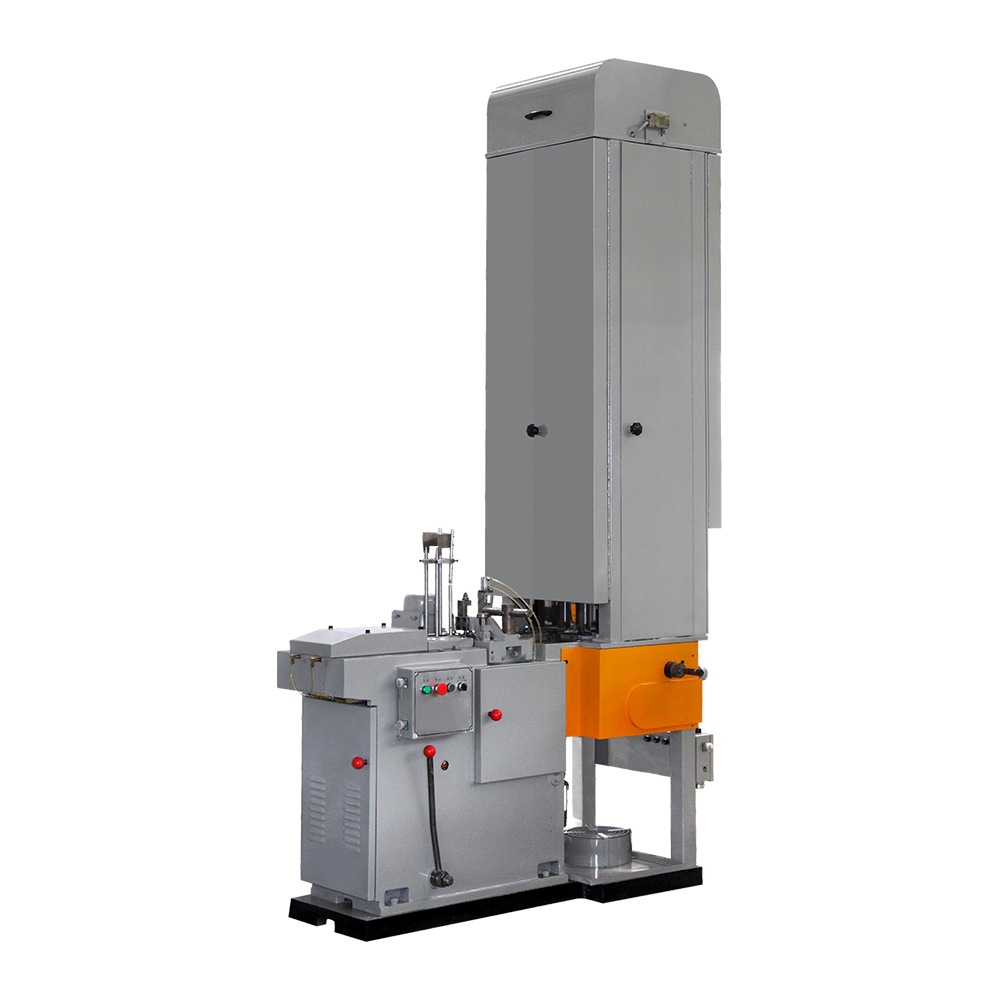
যখন পণ্যের মিশ্রণে লম্বা ক্যান অন্তর্ভুক্ত থাকে বা সিমিংয়ের আগে বিডিংয়ের প্রয়োজন হয়, তখন একটি চার-স্টেশন কম্বাইনার দ্বিতীয় মেশিন ছাড়াই অতিরিক্ত ফর্মিং স্টেশন যোগ করে। শরীরের দৈর্ঘ্য ঘন ঘন পরিবর্তিত হলে সিমের ওভারল্যাপকে সামঞ্জস্যপূর্ণ রাখাও সহজ।
 ফোর-স্টেশন নেকিং ফ্ল্যাঞ্জিং বিডিং সিমিং মেশিন তৈরি করতে পারে সিমিংয়ের আগে লম্বা ক্যান বা পুঁতির জন্য একটি ফর্মিং স্টেশন যোগ করে, শরীরের দৈর্ঘ্য পরিবর্তনের সাথে সাথে সীম ওভারল্যাপ বজায় রাখতে সহায়তা করে। পণ্য দেখুন →
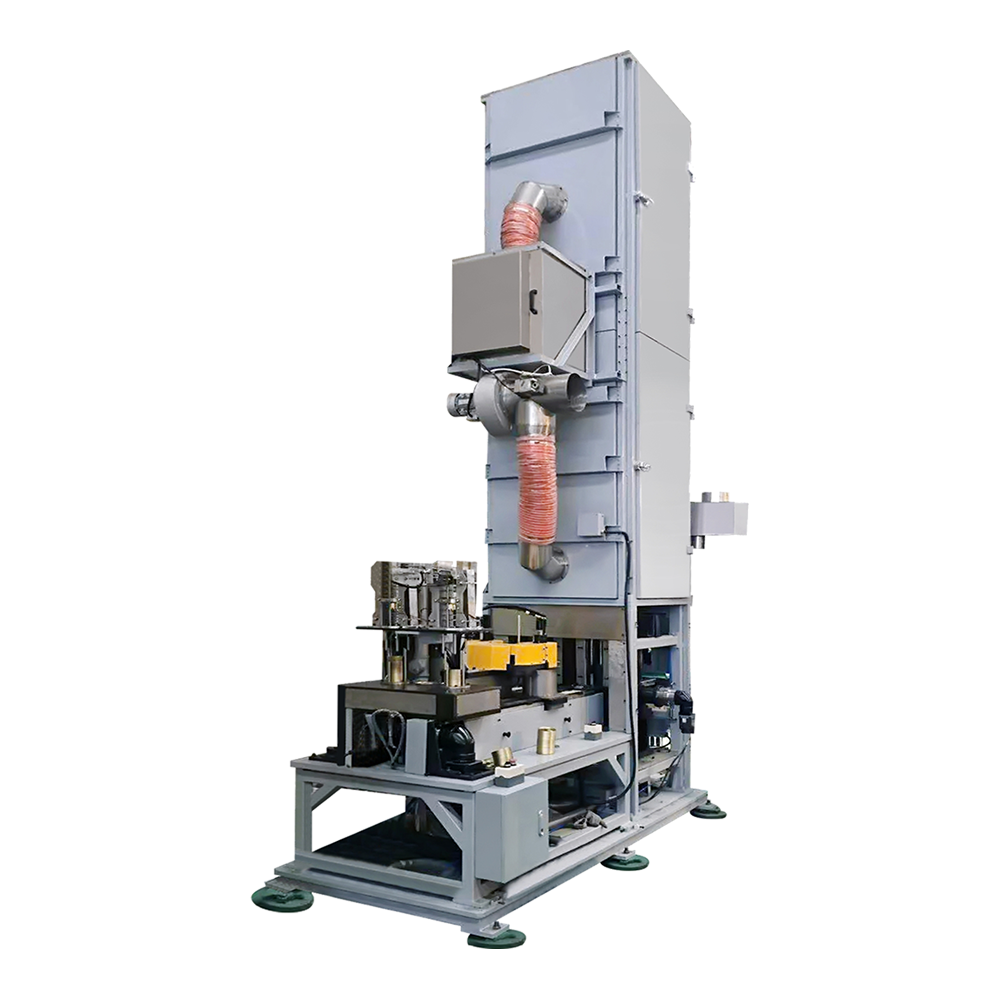
ঢালাই অন্য গুরুত্বপূর্ণ একক। একটি 500 cpm স্বয়ংক্রিয় ক্যান বডি ওয়েল্ডার তামার তারের ইলেক্ট্রোড এবং একটি নিয়ন্ত্রিত ওভারল্যাপ ব্যবহার করে একটি সাইড সীম তৈরি করে যা লেপ, নেকিং এবং ক্র্যাকিং ছাড়াই টিকে থাকতে পারে।
 GT10C-500 টিনের ক্যানের জন্য স্বয়ংক্রিয় ক্যান বডি ওয়েল্ডার টিনের ক্যান বডিগুলির জন্য উচ্চ-গতির স্বয়ংক্রিয় সীম ওয়েল্ডার, 500 সিপিএম আউটপুট এবং সামঞ্জস্যপূর্ণ সাইড সিমের জন্য তামার তারের ইলেক্ট্রোড সহ। পণ্য দেখুন →
নীচের টেবিলটি তিনটি সাধারণ কনফিগারেশনের তুলনা করে। সংখ্যাগুলি নির্দেশক এবং আপনার ক্যানের আকার এবং টিনপ্লেট স্পেসিফিকেশনের জন্য প্রস্তুতকারকের প্রকৃত পরীক্ষার ডেটার বিরুদ্ধে নিশ্চিত হওয়া উচিত।
| প্যারামিটার | আধা-স্বয়ংক্রিয় লাইন | স্বয়ংক্রিয় সংযোজক | উচ্চ গতির লাইন |
|---|---|---|---|
| টিনপ্লেট বেধ | 0.20-0.38 মিমি | 0.15-0.35 মিমি | 0.14-0.30 মিমি |
| ব্যাস করতে পারেন | 52-180 মিমি | 52-200 মিমি | 52-300 মিমি |
| রেট করা গতি | 30-60 সিপিএম | 120-300 cpm | 300-600 cpm |
| পরিবর্তনের সময় | 2-4 ঘন্টা | 45-90 মিনিট | 60-120 মিনিট |
| সীম সহনশীলতা লক্ষ্য | /- 0.05 মিমি | /- 0.03 মিমি | /- 0.02 মিমি |
| প্রতি শিফটে অপারেটর | 4-6 | 2-3 | 1-2 |
একটি সংকীর্ণ টিনপ্লেট উইন্ডো একটি ত্রুটি নয়। উচ্চ-গতির লাইনগুলি প্রায়শই পাতলা প্লেট চালায় কারণ গঠন এবং ওয়েল্ডিং স্টেশনগুলি প্রসারিত এবং তাপ ইনপুটকে আরও সুনির্দিষ্টভাবে নিয়ন্ত্রণ করার জন্য ডিজাইন করা হয়েছে। ঝুঁকি হল এমন একটি পণ্যের মিশ্রণের জন্য একটি উচ্চ-গতির লাইন কেনা যার ঘন ঘন আকার পরিবর্তনের প্রয়োজন, তারপর পরিবর্তন এবং পুনরায় টুলিং করার সময় হারানো।
মূলধন খরচ পরিশোধ সমীকরণে শুধুমাত্র একটি লাইন। শ্রম, পরিবর্তন ডাউনটাইম, অতিরিক্ত ডাই লাইফ, এবং স্ক্র্যাপ রেট প্রায়শই সিদ্ধান্ত নেয় যে একটি লাইন তার বিনিয়োগ দুই বছরের মধ্যে ফেরত দেবে বা পাঁচ বছরের মধ্যে। নীচের চার্ট তিনটি কনফিগারেশনের জন্য আপেক্ষিক খরচ এবং শ্রম প্রোফাইল দেখায়।
| কনফিগারেশন | সাধারণ আউটপুট | আপেক্ষিক মূলধন খরচ | আপেক্ষিক শ্রম খরচ |
|---|---|---|---|
| আধা-স্বয়ংক্রিয় | 30-60 সিপিএম | ||
| স্বয়ংক্রিয় সংযোজক | 120-300 cpm | ||
| উচ্চ গতির লাইন | 300-600 cpm |
একটি আধা-স্বয়ংক্রিয় লাইনের দাম কম হতে পারে, তবে প্রতি শিফটে চার থেকে ছয় অপারেটর প্রয়োজন এবং পরিবর্তন করতে অর্ধেক দিন সময় লাগতে পারে। প্রতি সপ্তাহে তিন বা তার বেশি ক্যান সাইজ চলা একটি প্ল্যান্টের জন্য, শ্রম এবং ডাউনটাইম খরচ 18 মাসের মধ্যে মূল্যের পার্থক্য অতিক্রম করতে পারে। একটি উচ্চ-গতির লাইন শুধুমাত্র তখনই ফেরত দেয় যখন অর্ডার বুক দীর্ঘ রান সমর্থন করে এবং টিনপ্লেট সরবরাহ সামঞ্জস্যপূর্ণ হয়।
বেশিরভাগ পোস্ট-ইন্সটলেশন সমস্যা একটি ভাঙা মেশিনের কারণে হয় না। তারা অমিল টুলিং, অস্পষ্ট গ্রহণযোগ্যতা মানদণ্ড এবং অনুপস্থিত খুচরা যন্ত্রাংশ থেকে আসে। স্বাক্ষর করার আগে, এই পয়েন্টগুলি পরীক্ষা করুন:
আপনার পণ্যের মিশ্রণের সাথে মেশিনের বৈশিষ্ট্যগুলি মেলানোর বিষয়ে একটি গভীর চেকলিস্টের জন্য, এই নির্দেশিকাটি দেখুন সঠিক ক্যান মেকিং মেশিন নির্বাচন করা .
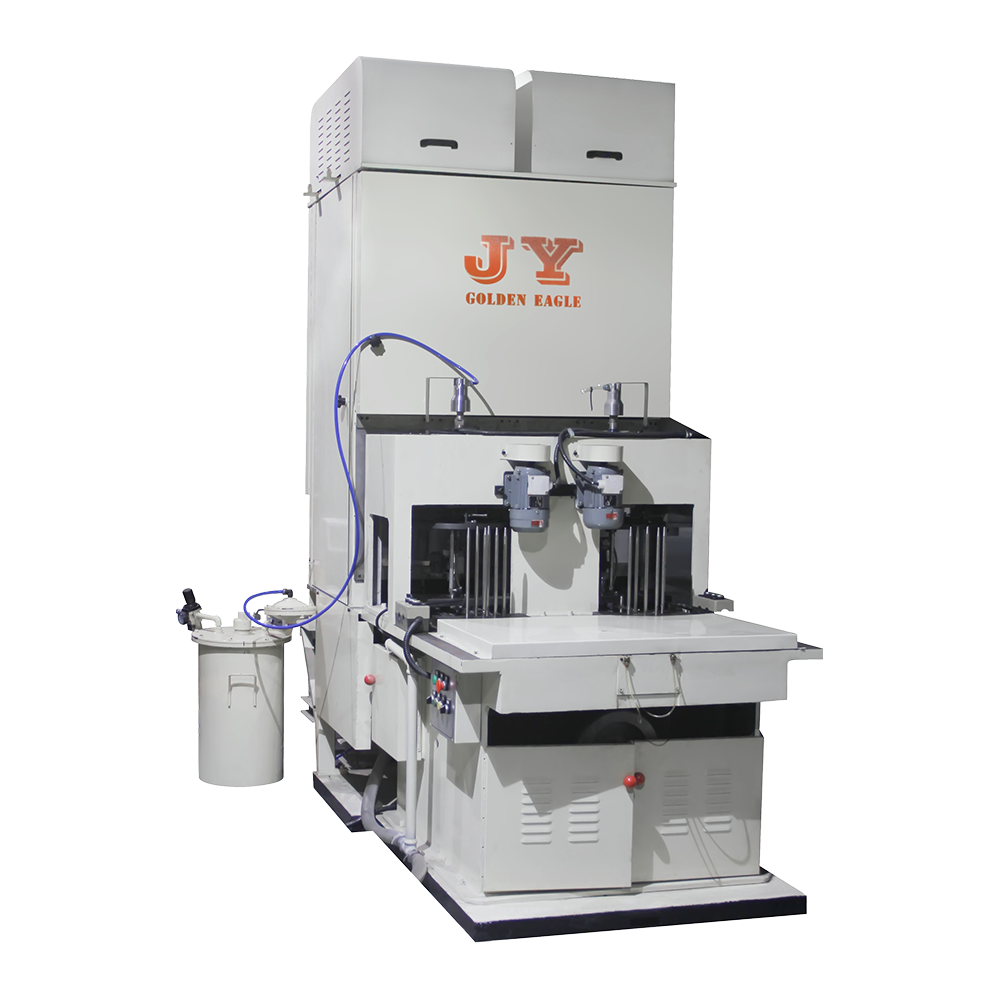
একটি টিনের ক্যান তৈরির মেশিন একটি নির্ভুল সরঞ্জাম এবং এর আপটাইম একটি সাধারণ রক্ষণাবেক্ষণের ছন্দের উপর নির্ভর করে। দৈনিক চেক সিমিং রোলার চাপ, ওয়েল্ডিং ইলেক্ট্রোড পরিধান, এবং তৈলাক্তকরণ পয়েন্ট কভার করা উচিত। সাপ্তাহিক পরীক্ষায় সাইড সীম লেপ অগ্রভাগ, নেকিং ডাই সারফেস এবং ড্রাইভ বেল্টের টান অন্তর্ভুক্ত করা উচিত।
সিমিং রোলারের একটি অতিরিক্ত সেট, একটি ওয়েল্ডিং ইলেক্ট্রোড অ্যাসেম্বলি এবং সাইটে গুরুত্বপূর্ণ সেন্সর রাখা দুই দিনের শাটডাউনকে দুই ঘণ্টার পরিবর্তনে কমিয়ে দিতে পারে।
একটি নির্ভরযোগ্য লাইনের পিছনে ইঞ্জিনিয়ারিং একই মেশিন পরিবার তৈরি এবং পরিষেবা প্রদানের বছর থেকে আসে। Zhoushan, চীন ভিত্তিক Zhejiang Jingying Food Machinery, 1978 সাল থেকে ক্যান মেকিং মেশিনারি এবং molds তৈরি করেছে। কোম্পানিটি 350 টিরও বেশি কর্মচারী, 10,000 টিরও বেশি ক্যান এবং এন্ড মেকিং মেশিন এবং ISO 9001 এবং ISO 14001 সার্টিফিকেশনের প্রতিবেদন করেছে। এর ডিজাইন নীতিগুলি KRUPP, SOUDRONIC, এবং ALFONS-HAAR এর নিজস্ব উত্পাদন অভিজ্ঞতার উপর ভিত্তি করে সমন্বয় সহ উল্লেখ করে।
Jingying এর পণ্য পরিসীমা খাদ্য এবং পানীয় ক্যান লাইন, দুধ পাউডার ক্যান মেশিন, অ্যারোসোল ক্যান সরঞ্জাম, রাসায়নিক ক্যান মেশিন, শেষ কভার লাইন, সহজ-ওপেন-এন্ড সিস্টেম, ওয়েল্ডার এবং রূপান্তর প্রেস ছাঁচ কভার করে। কোম্পানিটি ইউরোপ, এশিয়া, আফ্রিকা, উত্তর আমেরিকা, দক্ষিণ আমেরিকা এবং ওশেনিয়াতে রপ্তানি করে। আপনি তার সম্পূর্ণ সরঞ্জাম পরিসীমা পর্যালোচনা করতে পারেন Jingying এর উত্পাদন সাইট একটি উদ্ধৃতি অনুরোধ করার আগে।
একটি টিনের ক্যান মেকিং মেশিন ক্রয় একটি ক্ষমতার সিদ্ধান্ত, ক্যাটালগ ক্রয় নয়। আপনি পরের বছর চালানোর ক্যানের মাপ দিয়ে শুরু করুন, টিনপ্লেটের পুরুত্ব আপনি নির্ভরযোগ্যভাবে উত্স করতে পারেন এবং আপনার অর্ডার বইটি সহ্য করতে পারে এমন পরিবর্তনের সময়। তারপর মেশিনের রেট করা গতি, সীম সহনশীলতা, এবং টুলিং প্যাকেজকে সেই তথ্যগুলির সাথে মেলে। প্রতি মেশিনের সর্বনিম্ন মূল্য কদাচিৎ ক্যান প্রতি সর্বনিম্ন মূল্য।
সম্পর্কিত পণ্য
1978 সালে প্রতিষ্ঠিত, সংস্থাটি দেশে এবং বিদেশে সবচেয়ে বড় ক্যান-মেকিং মেশিনারি সুপরিচিত সংস্থাগুলির মধ্যে একটি।
পণ্য বিভাগ
যোগাযোগের তথ্য
ঝংশাতৌ শেনজিয়ামেন ঝৌসহান ঝিজিয়াং চীন
+86-580-3056646